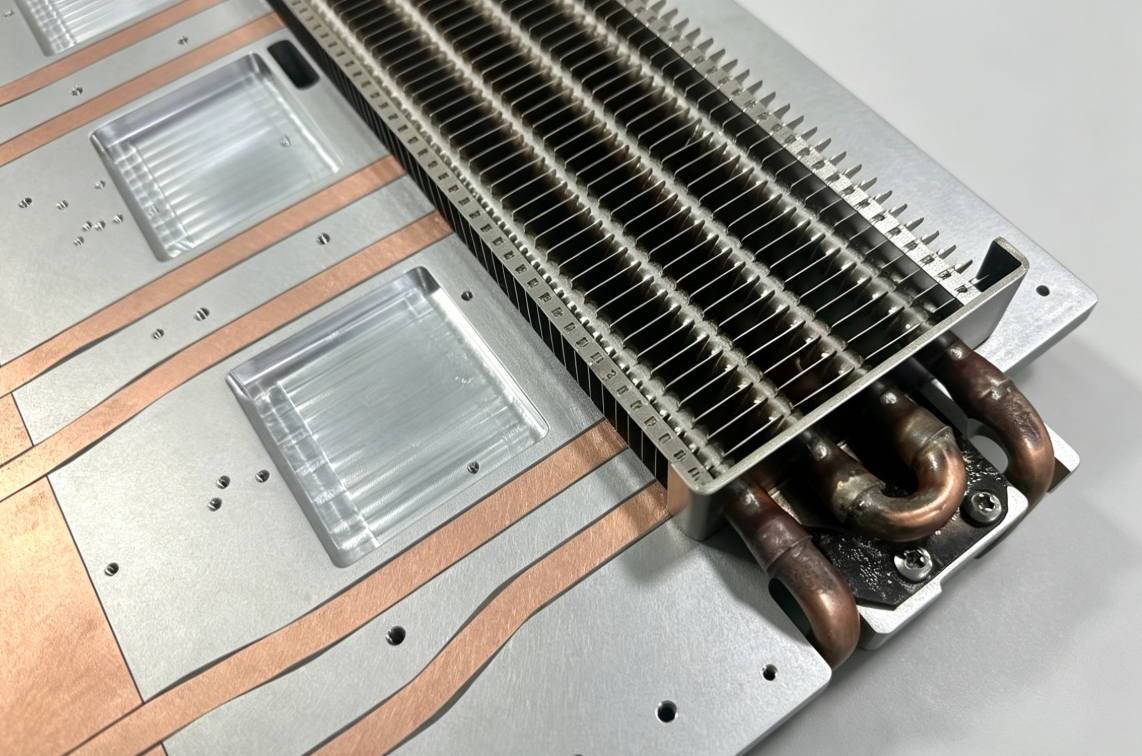
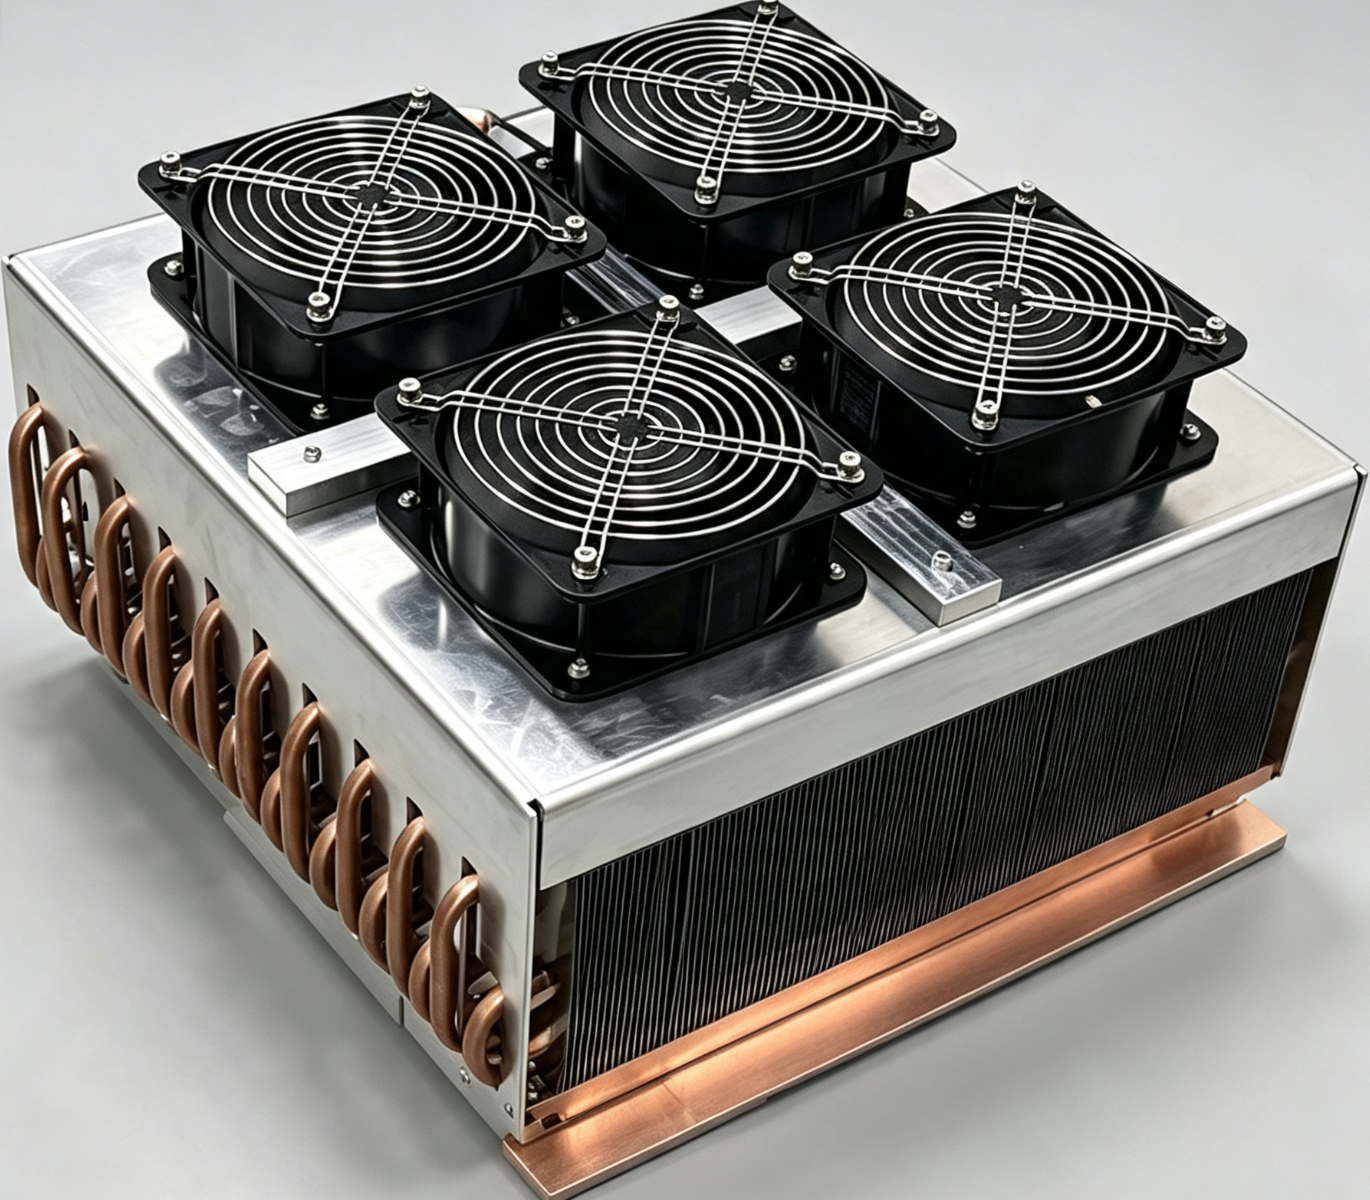
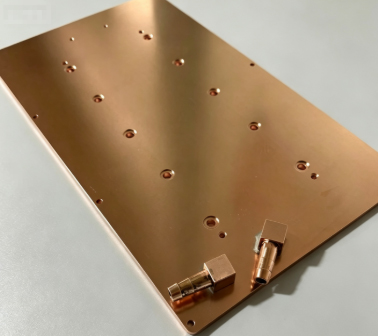
हमारे इंजीनियर कॉपर ट्यूब एम्बेडेड कोल्ड प्लेट्स, वैक्यूम ब्रेज़्ड कोल्ड प्लेट्स और फ्रिक्शन स्टिर वेल्डेड कॉपर कोल्ड प्लेट्स के बीच गहन तुलना करते हैं। हम थर्मल प्रतिरोध, तापमान एकरूपता, दबाव में कमी, विश्वसनीयता और लागत में विभिन्न आयामों के आधार पर अंतर का विश्लेषण करते हैं, जिससे इलेक्ट्रॉनिक थर्मल मैनेजमेंट इंजीनियरों के लिए इष्टतम लिक्विड कूलिंग चयन के संदर्भ प्राप्त होते हैं।
मुख्य कीवर्ड:
लिक्विड कोल्ड प्लेट, कॉपर ट्यूब एम्बेडेड कूलिंग, वैक्यूम ब्रेज़्ड कूलिंग, थर्मल प्रतिरोध, चैनल प्रेशर ड्रॉप, फ्रिक्शन स्टिर वेल्डिंग प्रोसेस कोल्ड प्लेट, इलेक्ट्रॉनिक थर्मल मैनेजमेंट।
लंबी पूंछ वाले कीवर्ड:
उच्च ताप प्रवाह शीतलन, एकसमान तापमान शीतलन, औद्योगिक तरल शीतलन, सर्वर तापीय समाधान, विद्युत उपकरण ताप अपव्यय
1. परिचय
एआई कंप्यूटिंग सर्वर, औद्योगिक लेजर और नए ऊर्जा परिवर्तकों सहित उच्च-शक्ति वाले इलेक्ट्रॉनिक उपकरणों के निरंतर विकास के साथ, मुख्य ताप स्रोतों का ताप प्रवाह घनत्व पारंपरिक 25-80 W/cm² से बढ़कर 150-250 W/cm² हो गया है। लिक्विड कोल्ड प्लेट्स ने एयर कूलिंग को पूरी तरह से प्रतिस्थापित कर दिया है और उच्च-लोड वाले उपकरणों के लिए मुख्य तापीय प्रबंधन प्रणाली बन गई है।
औद्योगिक तरल शीतलन क्षेत्र में, तांबे की ट्यूब से निर्मित कोल्ड प्लेटें , साथ ही वैक्यूम- ब्रेज़्ड माइक्रोचैनल कोल्ड प्लेटें (एल्यूमीनियम या तांबे के संस्करण), दो सबसे परिपक्व और बड़े पैमाने पर उत्पादित होने वाली मुख्यधारा की विनिर्माण प्रक्रियाएं हैं। अधिकांश मौजूदा सार्वजनिक संसाधन केवल सतही मापदंडों की कमियों को ही सूचीबद्ध करते हैं, जिनमें ऊष्मा स्थानांतरण तंत्रों में मूलभूत अंतरों और दोनों प्रकार की कोल्ड प्लेटों के बीच लागू कार्य स्थितियों की सीमाओं का गहन विश्लेषण नहीं होता है।
प्रत्यक्ष विनिर्माण अनुभव और परिमित तत्व सिमुलेशन सत्यापन के आधार पर, यह शोधपत्र छह आयामों में एक मौलिक और व्यापक तुलनात्मक विश्लेषण प्रस्तुत करता है: संरचनात्मक विनिर्माण प्रक्रियाएं, ऊष्मा स्थानांतरण पथ, कोर का तापीय प्रदर्शन, द्रव की विशेषताएं, दीर्घकालिक विश्वसनीयता और बड़े पैमाने पर उत्पादन लागत। यह अभियांत्रिकी योजना के चयन की मुख्य समस्या का समाधान करता है: विभिन्न ऊष्मा स्रोत लेआउट और परिचालन स्थितियों के तहत कौन सी प्रक्रिया बेहतर ऊष्मा अपव्यय दक्षता और समग्र लागत-प्रदर्शन प्रदान करती है।
2. संरचना और ऊष्मा स्थानांतरण तंत्र में मूलभूत अंतर
दो प्रकार की कोल्ड प्लेट्स के प्रदर्शन में अंतर सतही भौतिक भिन्नताओं के कारण नहीं, बल्कि निर्माण प्रक्रियाओं और ऊष्मा स्थानांतरण मार्गों में मूलभूत असमानताओं के कारण होता है। यह अध्याय उनकी अधिकतम ऊष्मा अपव्यय क्षमता को निर्धारित करने वाले मूल तंत्रों का गहन विश्लेषण करता है।
2.1 कॉपर ट्यूब एम्बेडेड कोल्ड प्लेट:
दोहरी ऊष्मा-संचालन माध्यमों वाली मिश्रित संरचना: तांबे की ट्यूब से युक्त कोल्ड प्लेट में 6061 एल्युमीनियम सब्सट्रेट और निर्बाध ऑक्सीजन-मुक्त तांबे की ट्यूबों से बनी मिश्रित संरचना का उपयोग किया जाता है, जो एक गैर-धातु-आधारित निर्माण प्रक्रिया है। इस प्रक्रिया में एल्युमीनियम प्लेटों पर सीएनसी ग्रूविंग, तांबे की ट्यूबों को मोड़ना और आकार देना, सटीक फिटिंग के लिए हाइड्रोलिक ट्यूब विस्तार और उपचार हेतु उच्च-तापीय चालकता माध्यमों से अंतराल भरना शामिल है।
इसके ऊष्मा स्थानांतरण पथ में विशिष्ट स्तरित विशेषताएं होती हैं: ऊष्मा स्रोत → थर्मल इंटरफ़ेस पैड → एल्युमीनियम सब्सट्रेट का पार्श्व ऊष्मा प्रसार → इंटरफ़ेशियल फिलिंग लेयर → कॉपर ट्यूब की दीवार → शीतलन तरल।
इस संरचना में दो तरह के प्रदर्शन गुण हैं। सकारात्मक पक्ष यह है कि ऑक्सीजन-मुक्त तांबे की नलियों की अक्षीय तापीय चालकता 385 W/(m·K) होती है, जो एल्यूमीनियम की तुलना में दोगुनी से भी अधिक है। ये नलियाँ तीव्र गति से ऊष्मा का संचालन और फैलाव करके स्थानीय तापमान वृद्धि को रोक सकती हैं। नकारात्मक पक्ष यह है कि इस संरचना में सतही संपर्क तापीय प्रतिरोध उत्पन्न होता है। जब शीतलक चिकनी नली की दीवार के भीतर प्रवाहित होता है, तो शीतलक और तांबे की दीवार के बीच एक परतदार सीमा बन जाती है। उच्च प्रवाह वेग के कारण परतदार परत मोटी हो जाती है, जिससे ऊष्मा का प्रवेश बाधित होता है और ऊष्मा चालन क्षमता में भारी गिरावट आती है। इस प्रकार, सतही संपर्क तापीय प्रतिरोध और परतदार परत का निर्माण समग्र ऊष्मा विनिमय दक्षता को सीमित करने वाले मुख्य अवरोध हैं।
2.2 वैक्यूम ब्रेज़्ड कोल्ड प्लेट: एकीकृत धातुकर्म माइक्रोचैनल संरचना
वैक्यूम ब्रेज़्ड कोल्ड प्लेट्स एल्युमीनियम या शुद्ध तांबे से बनी एक अखंड समरूप संरचनाएं होती हैं, जिन्हें फुल-प्लेट वैक्यूम ब्रेज़िंग द्वारा निर्मित किया जाता है। निर्माण प्रक्रिया में: ऊपरी और निचली एल्युमीनियम प्लेटों पर माइक्रोचैनल और टर्बुलेंस फिन्स पहले से ही मशीनिंग द्वारा बनाए जाते हैं, जिन्हें बाद में एल्युमीनियम-सिलिकॉन ब्रेज़िंग फॉइल के साथ वैक्यूम में उच्च तापमान पर वेल्ड किया जाता है। बेस प्लेट और फ्लो चैनल बिना किसी गैप के मेटालर्जिकली बॉन्डेड होते हैं। तांबे की प्लेटों के लिए एक अन्य विकल्प फ्रिक्शन स्टिर वेल्डिंग (FSW) प्रक्रिया है : पहले CNC मशीनिंग द्वारा खुरदरी आंतरिक चैनल दीवारों वाले ग्रूव्ड माइक्रोचैनल बनाए जाते हैं। यह डिज़ाइन उच्च दक्षता वाले ऊष्मा अपव्यय के लिए अंदर शीतलक के अशांत प्रवाह को सक्षम बनाता है। इसका ऊष्मा स्थानांतरण पथ अत्यंत छोटा और कुशल है: ऊष्मा स्रोत → पतली एल्युमीनियम प्लेट की दीवार → शीतलन द्रव। बहु-परत माध्यम इंटरफेस के बिना, कुल तापीय प्रतिरोध में केवल ठोस दीवार तापीय प्रतिरोध और द्रव संवहन तापीय प्रतिरोध शामिल होता है, जिसके परिणामस्वरूप न्यूनतम ऊष्मा चालन हानि होती है। इसका मुख्य लाभ अति-उच्च ऊष्मा विनिमय क्षेत्र घनत्व में निहित है। इसमें अंतर्निहित सूक्ष्म चैनल और फिन अशांत प्रवाह उत्पन्न करते हैं, जिससे ठोस-तरल संपर्क क्षेत्र में भारी वृद्धि होती है। इससे शीतलक में अत्यधिक ऊष्मा का स्थानांतरण होता है और वह तेजी से दूर हो जाती है।
3. कोर के तापीय प्रदर्शन की मात्रात्मक तुलना (मानक कार्य परिस्थितियाँ)
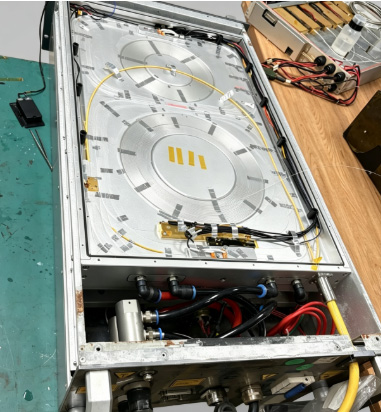
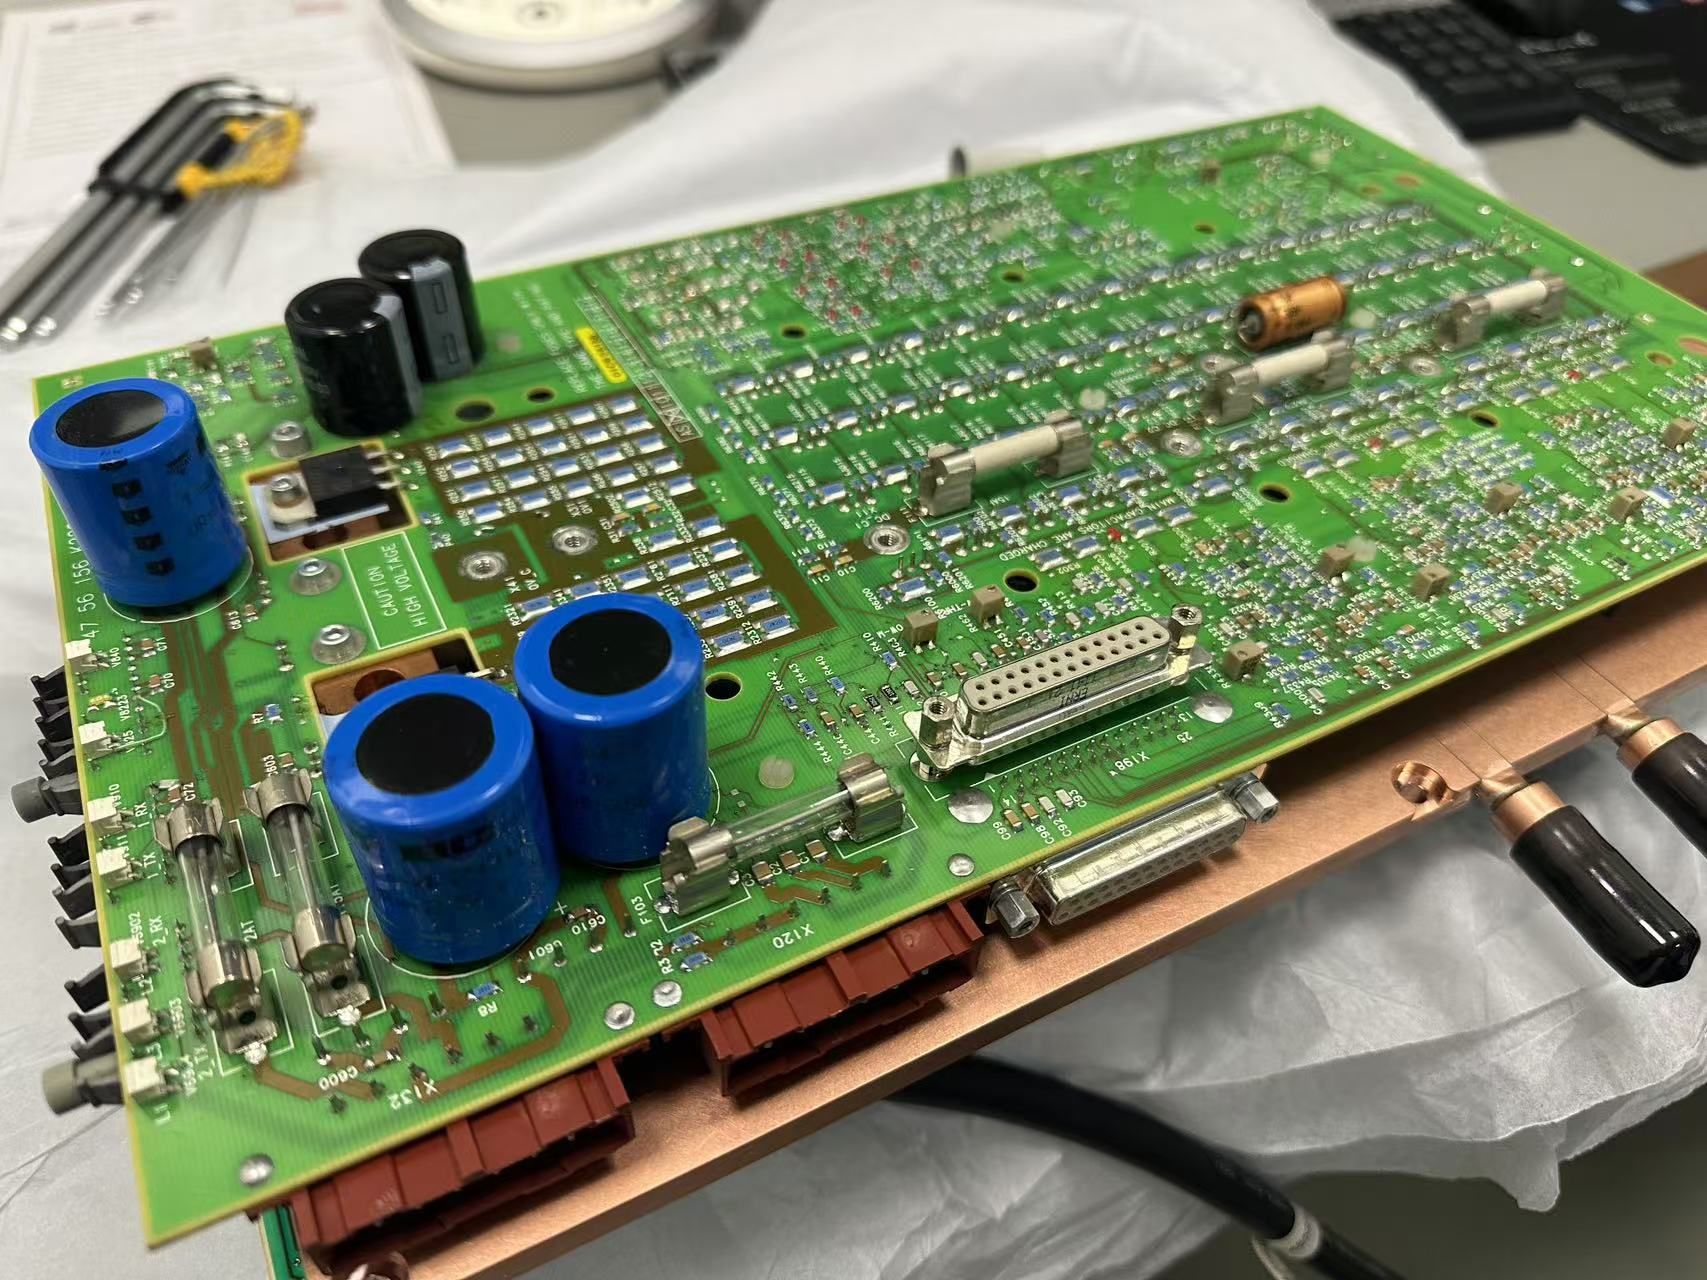
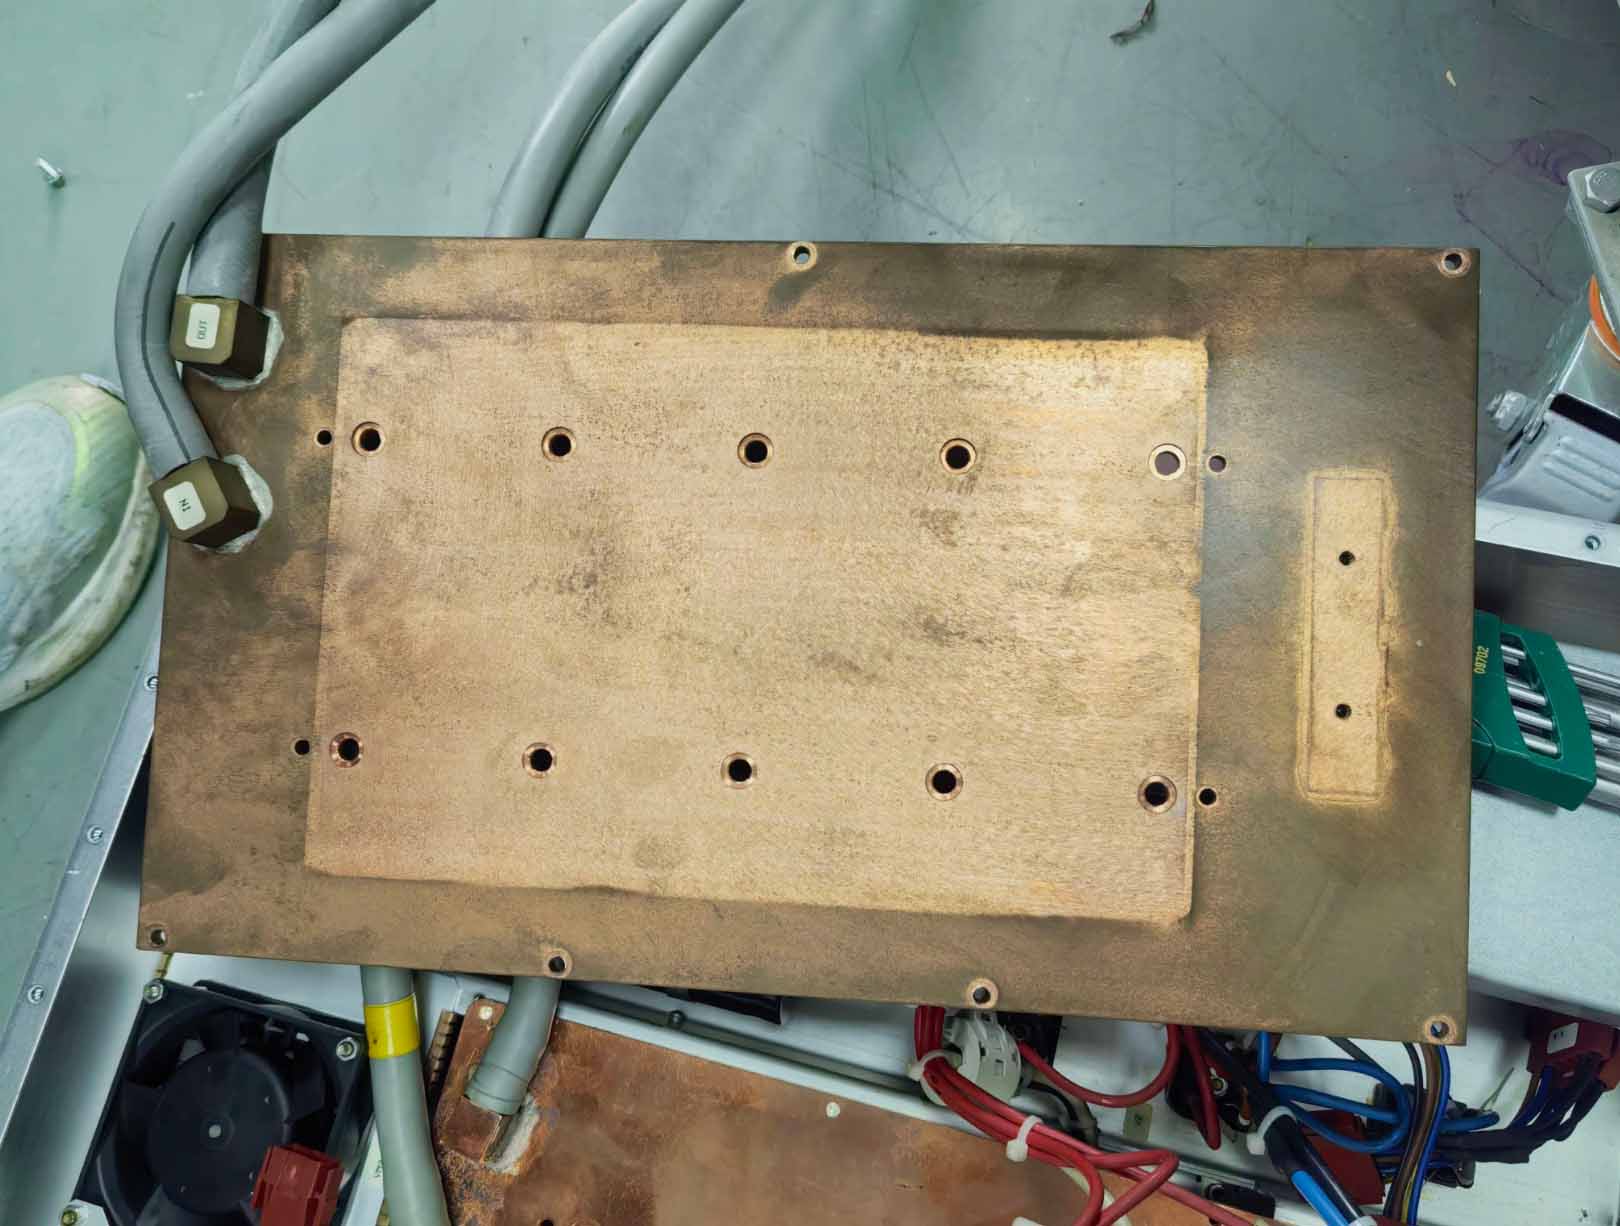
यह तुलना सीमेंस आरएफ उपकरण के लिए लिक्विड कोल्ड प्लेट के आधार पर की गई है , जिसमें कोल्ड प्लेट का आकार 382 × 222 × 8 मिमी, प्रवेश जल का तापमान 25°C, परिसंचारी प्रवाह दर 4 लीटर/मिनट और परिवेश का तापमान 25°C है। ग्राहक परीक्षण डेटा और सिमुलेशन परिणामों के आधार पर, यह अध्याय दो प्रकार की कोल्ड प्लेटों के बीच प्रदर्शन अंतर का मात्रात्मक विश्लेषण करता है।
3.1 कुल तापीय प्रतिरोध और हॉट स्पॉट दमन क्षमता
थर्मल प्रतिरोध, कोल्ड प्लेट्स की ऊष्मा अपव्यय दक्षता के मूल्यांकन का मुख्य मापदंड है; थर्मल प्रतिरोध जितना कम होगा, ऊष्मा स्थानांतरण क्षमता उतनी ही अधिक होगी। कॉपर ट्यूब से युक्त कोल्ड प्लेट्स का कुल थर्मल प्रतिरोध 0.035 से 0.06 ℃/W तक होता है, जिसमें इंटरफेशियल संपर्क थर्मल प्रतिरोध कुल मान का 40%–60% होता है। ट्यूब विस्तार बॉन्डिंग जितनी मजबूत होगी, थर्मल प्रतिरोध उतना ही कम होगा, जबकि फिलिंग मीडिया के पुराने होने से थर्मल प्रतिरोध में तेजी से वृद्धि होती है। इसका मुख्य लाभ हॉट स्पॉट दमन में निहित है। 50–70 W/cm² के स्थानीय उच्च ऊष्मा प्रवाह की स्थितियों में, कॉपर की बेहतर थर्मल चालकता के कारण केंद्रित ऊष्मा तेजी से दूर हो जाती है, फिर भी इसका स्थानीय अधिकतम तापमान वैक्यूम ब्रेज़्ड कोल्ड प्लेट्स की तुलना में 8.2–12.3℃ अधिक होता है। इससे RF चिप्स का तापमान बढ़ जाएगा और चिप्स को कम आवृत्तियों पर संचालित करने के लिए मजबूर होना पड़ेगा।
वैक्यूम ब्रेज़्ड कोल्ड प्लेट्स के लिए, कुल तापीय प्रतिरोध 0.012–0.018 ℃/W पर स्थिर रहता है, जिसमें कोई इंटरफ़ेशियल गैप नहीं होता और ऊष्मा स्थानांतरण हानि न्यूनतम होती है। 150–200 W/cm² के एकसमान सतही ऊष्मा भार के तहत, यह उच्चतर समग्र ऊष्मा विनिमय दक्षता प्राप्त करता है, जिसमें औसत सतही तापमान एम्बेडेड कॉपर ट्यूब कोल्ड प्लेट्स की तुलना में 9.5–12.4℃ कम होता है। RF चिप्स आवृत्ति अवरोधन के बिना स्थिर तापमान बनाए रखते हैं।
3.2 सतह तापमान एकरूपता
तापमान की एकरूपता एआई सर्वर जीपीयू और फेज़्ड ऐरे रडार जैसे उच्च परिशुद्धता उपकरणों के लिए एक महत्वपूर्ण मूल्यांकन संकेतक है। कॉपर ट्यूब से युक्त कोल्ड प्लेट्स की ऊष्मा चालन पूरी तरह से कॉपर ट्यूब लेआउट पर निर्भर करती है। ट्यूबों के बीच के क्षेत्रों में ऊष्मा स्थानांतरण के लिए लंबे पथ होते हैं, जो मल्टी-चिप ऊष्मा स्रोतों के लिए एक श्रृंखला संरचना के समान होते हैं। सतह के तापमान में सामान्य अंतर 5 से 8℃ तक होता है, जो पूर्ण क्षेत्र तापमान एकरूपता की सख्त आवश्यकताओं के बिना कार्य करने की स्थितियों के लिए उपयुक्त है। वैक्यूम ब्रेज़्ड कोल्ड प्लेट्स पूर्ण-कवरेज सघन माइक्रोचैनल डिज़ाइन को अपनाती हैं। प्लेट का प्रत्येक क्षेत्र समानांतर प्रवाह चैनलों के माध्यम से शीतलक के साथ सीधे ऊष्मा का आदान-प्रदान कर सकता है, जिससे कुल तापमान अंतर ≤2℃ के भीतर स्थिर रहता है, जो औद्योगिक और ऑटोमोटिव-ग्रेड उच्च परिशुद्धता तापमान एकरूपता मानकों को पूरी तरह से पूरा करता है।
3.3 चैनल प्रेशर ड्रॉप और सिस्टम पंप पावर खपत
सिस्टम की ऊर्जा खपत से अलग थर्मल परफॉर्मेंस का मूल्यांकन नहीं किया जा सकता, क्योंकि चैनल प्रेशर ड्रॉप सीधे तौर पर सर्कुलेटिंग पंपों के पावर लोड और लिक्विड कूलिंग सिस्टम की कुल ऊर्जा खपत को निर्धारित करता है। एम्बेडेड कॉपर ट्यूब कोल्ड प्लेट्स में चिकने, निर्बाध, गोल फ्लो चैनल होते हैं जिनमें फ्लूइड फ्रिक्शन रेजिस्टेंस कम होता है। मानक फ्लो रेट पर, प्रेशर ड्रॉप केवल 20 से 35 kPa तक होता है, जिससे पंप पर लोड कम पड़ता है और ये मोबाइल डिवाइस और छोटे, कम पावर वाले कूलिंग यूनिट्स के लिए आदर्श हैं। हालांकि, अत्यधिक मोड़ने से कॉपर ट्यूबों में स्थानीय एक्सट्रूज़न डिफॉर्मेशन हो सकता है और प्रेशर ड्रॉप में अचानक वृद्धि हो सकती है।
ब्रेज़्ड कोल्ड प्लेट्स की माइक्रोचैनल और स्किम्ड फिन टर्बुलेंस संरचनाएं ऊष्मा विनिमय को बढ़ाती हैं, लेकिन साथ ही द्रव प्रतिरोध को भी काफी बढ़ा देती हैं। समान कार्य परिस्थितियों में, दबाव में गिरावट 60-120 kPa तक पहुंच जाती है, जिसके लिए उच्च दबाव और उच्च प्रवाह वाले परिसंचारी पंपों की आवश्यकता होती है और इससे सिस्टम की दीर्घकालिक ऊर्जा खपत उल्लेखनीय रूप से बढ़ जाती है। इसके बावजूद, इसकी समग्र दक्षता एम्बेडेड कॉपर ट्यूब कोल्ड प्लेट्स से बेहतर है। कम परिचालन तापमान के कारण, हम पंप की शक्ति और प्रवाह वेग को कम कर सकते हैं, फिर भी पूरे सिस्टम की ऊष्मा विनिमय आवश्यकताओं को पूरा कर सकते हैं।
4. दीर्घकालिक विश्वसनीयता और प्रक्रिया अनुकूलनशीलता का विश्लेषण
अल्पकालिक ऊष्मा अपव्यय डेटा केवल तात्कालिक प्रदर्शन को ही सत्यापित कर सकता है। दीर्घकालिक विश्वसनीयता और बड़े पैमाने पर उत्पादन की क्षमता ही वे मुख्य कारक हैं जो कोल्ड प्लेट के व्यावहारिक इंजीनियरिंग मूल्य को निर्धारित करते हैं।
4.1 दबाव प्रतिरोध, सीलिंग प्रदर्शन और वृद्धावस्था प्रतिरोध
कॉपर ट्यूब से युक्त कोल्ड प्लेट्स के प्रवाह चैनल वेल्ड-मुक्त हैं। तापीय प्रतिरोध को कम करने के लिए, 1.2 मिमी की मूल दीवार मोटाई वाली कॉपर ट्यूबों का उपयोग किया जाता है। कसकर प्रेस-फिटिंग के बाद, सीएनसी मशीनिंग द्वारा 0.5 मिमी की परत हटा दी जाती है, जिससे ट्यूब की वास्तविक दीवार मोटाई केवल 0.7 मिमी रह जाती है। कॉपर ट्यूब से तरल रिसाव का कोई खतरा नहीं है, फिर भी कॉपर ट्यूब और एल्यूमीनियम सब्सट्रेट के बीच का बॉन्डिंग इंटरफ़ेस कमजोर बिंदु के रूप में कार्य करता है, जिसका मानक दबाव प्रतिरोध 1.0–1.6 एमपीए है। बार-बार तापीय झटके के चक्रों के बाद, फिलिंग माध्यम में सूक्ष्म परतें अलग होने लगती हैं, जिससे इंटरफ़ेसियल तापीय प्रतिरोध वर्ष दर वर्ष बढ़ता जाता है और ऊष्मा अपव्यय प्रदर्शन में धीरे-धीरे गिरावट आती है।
वैक्यूम ब्रेज़्ड कोल्ड प्लेट्स में शून्य आंतरिक अंतराल के साथ एक एकीकृत धातुकर्मिक रूप से बंधित संरचना होती है, जो 2.5–3 MPa का दबाव प्रतिरोध प्रदान करती है। ये उच्च दबाव स्पंदन और तीव्र कंपन को सहन कर सकती हैं, और 100,000 दबाव चक्र परीक्षणों के बाद भी कोई रिसाव नहीं पाया गया है। विशेष रूप से, फ्रिक्शन स्टिर वेल्डिंग (FSW) उच्च तापमान प्लास्टिकीकरण के माध्यम से सामग्रियों को एक एकीकृत अखंड घटक में जोड़ती है, जिससे रिसाव का खतरा पूरी तरह से समाप्त हो जाता है।
4.2 उत्पादन चक्र और बड़े पैमाने पर उत्पादन लागत विश्लेषण
कॉपर ट्यूब एम्बेडिंग प्रक्रिया में उपकरण निवेश कम होता है और मशीनिंग वर्कफ़्लो सरल होता है। यह महंगी वैक्यूम ब्रेज़िंग भट्टियों पर निर्भर नहीं करती, जिससे एकल इकाई प्रसंस्करण चक्र छोटा होता है और छोटे बैचों के लिए प्रोटोटाइपिंग लागत कम होती है। बड़े आकार की गैर-मानक कोल्ड प्लेटों के लिए यह प्रक्रिया लागत के मामले में काफी किफायती है, क्योंकि इसकी कीमत ब्रेज़िंग द्वारा निर्मित प्लेटों की तुलना में 25%–35% कम होती है। यह प्रक्रिया अनुसंधान एवं विकास प्रोटोटाइप और छोटे बैचों के कस्टम प्रोजेक्ट्स के लिए सर्वोत्तम समाधान है, और कम बिजली खपत वाले चिप्स के लिए भी एक किफायती विकल्प है। विभिन्न बिजली भारों के तहत कोल्ड प्लेट फ्लो चैनल के चयन और डिज़ाइन से संबंधित हमारे शोध पत्र को आप देख सकते हैं।
वैक्यूम ब्रेज़िंग प्रक्रिया बैच उत्पादन के लिए उच्च तापमान वाले वैक्यूम भट्टियों पर निर्भर करती है, जिसमें भट्टी चक्र लंबा होता है और ऊर्जा की खपत अधिक होती है, जिससे छोटे बैच के ऑर्डर के लिए प्रति यूनिट लागत बढ़ जाती है। हालांकि, बड़े पैमाने पर उत्पादन में प्रति यूनिट लागत में तेजी से गिरावट आती है। यह प्रक्रिया 6-8 मिमी मोटाई की अति-पतली प्लेटों के निर्माण को सक्षम बनाती है, जिससे यह हल्के उपकरणों और सीमित स्थान वाले अनुप्रयोगों के लिए अपरिहार्य हो जाती है। वर्तमान में, एआई हार्डवेयर के लिए जीपीयू कोल्ड प्लेट और ऑप्टिकल मॉड्यूल कोल्ड प्लेट इसी प्रक्रिया से निर्मित की जाती हैं। फ्रिक्शन स्टिर वेल्डिंग एक वैकल्पिक समाधान है जिसमें उपकरण में शुरुआती निवेश कम होता है; यह निरीक्षण के दौरान प्रवाह चैनल सफाई चरण को समाप्त कर देता है जिससे लागत में और कटौती होती है। इसके विपरीत, वैक्यूम ब्रेज़िंग में ब्रेज़िंग अवशेष रह जाते हैं, जिसके लिए एक अतिरिक्त उच्च दबाव वाली सफाई प्रक्रिया की आवश्यकता होती है।
5. अनुप्रयोग की सीमाएँ और इंजीनियरिंग चयन मानदंड
इन दोनों प्रक्रियाओं में से किसी का भी कोई पूर्ण लाभ या हानि नहीं है। चयन का मूल आधार ऊष्मा स्रोत की विशेषताओं, परिचालन वातावरण और परियोजना के बड़े पैमाने पर उत्पादन संबंधी गुणों का मिलान करना है। यह अध्याय दोनों प्रकार की कोल्ड प्लेट्स के लिए सटीक लागू सीमाओं को परिभाषित करता है। विभिन्न शक्ति स्तरों वाले चिप्स के लिए प्रवाह चैनल चयन और कोल्ड प्लेट्स की डिज़ाइन योजनाओं के बारे में हमारे पिछले लेख को आप देख सकते हैं।
5.1 वे परिदृश्य जहाँ कॉपर ट्यूब एम्बेडेड कोल्ड प्लेट्स को प्राथमिकता दी जाती है
• एकल-बिंदु उच्च ताप प्रवाह वाले ताप स्रोत: औद्योगिक फाइबर लेजर, उच्च-शक्ति वाले एकल आईजीबीटी मॉड्यूल, चिकित्सा संचारण उपकरण (ताप प्रवाह घनत्व ≥15 W/cm²);
• सीमित इंजीनियरिंग बजट वाले छोटे बैच के कस्टम प्रोजेक्ट और बड़े आकार के गैर-मानक कोल्ड प्लेट प्रोजेक्ट;
• सीमित परिसंचारी पंप शक्ति वाले तरल शीतलन तंत्र जिन्हें कम प्रवाह प्रतिरोध और कम परिचालन ऊर्जा खपत की आवश्यकता होती है;
• ऐसे सिस्टम जो दीर्घकालिक उपयोग के लिए पारंपरिक शीतलक के साथ संचालित होते हैं, जिनमें सतह के तापमान की एकरूपता के लिए सख्त आवश्यकताओं के बिना रिसाव-रोधी स्थिरता को प्राथमिकता दी जाती है।
5.2 वे परिदृश्य जहाँ वैक्यूम ब्रेज़्ड कोल्ड प्लेट्स को प्राथमिकता दी जाती है
• एकसमान समतलीय ताप स्रोत परिदृश्य: एआई सर्वर जीपीयू क्लस्टर, ऑप्टिकल मॉड्यूल, ऊर्जा भंडारण बैटरी कोल्ड प्लेट, मल्टी-चिप एकीकृत इलेक्ट्रॉनिक मॉड्यूल;
• ऐसे अनुप्रयोग जिनमें सतह के तापमान का अंतर ≤2 ℃ के साथ उच्च परिशुद्धता तापमान नियंत्रण की आवश्यकता होती है, जो ऑटोमोटिव-ग्रेड और सैन्य उच्च-विश्वसनीयता परिचालन स्थितियों के लिए उपयुक्त हैं;
• सीमित स्थापना स्थान वाले उपकरण जिन्हें अति-पतली और हल्की कोल्ड प्लेट संरचनाओं की आवश्यकता होती है;
• उच्च दबाव और कंपन वाले कठोर वातावरण में लंबे समय तक चलने वाली मानकीकृत बड़े पैमाने पर उत्पादन परियोजनाएं।
आप हमारे अन्य ब्लॉग लेख और तकनीकी शोधपत्र भी देख सकते हैं, जैसे कि...
लिक्विड कोल्ड प्लेट्स क्या होती हैं?
कोल्ड प्लेट्स और अन्य के लिए फ्लो चैनल का चयन और डिजाइन योजनाएं कैसे चुनें ।