एक्सट्रूज़न प्रक्रिया तरल ठंडा प्लेट
एक्सट्रूज़न प्रक्रिया की लिक्विड कूलिंग प्लेट का उपयोग हाई-पावर मॉड्यूल बैटरी या पावर बैटरी के लिए किया जाता है। लिक्विड कूल्ड प्लेट की दक्षता बहुत अधिक है, और लागत कम है। लिक्विड कूल्ड प्लेट की लंबाई लगभग 2500 मिमी बनाई जा सकती है
डाई कास्टिंग हीट सिंक क्या है?
डाई कास्टिंग हीट सिंक एक उन्नत और कुशल गर्मी अपव्यय समाधान है। डाई कास्टिंग प्रक्रिया का उपयोग करके, ADC12 को एक जटिल और उत्तम हीट सिंक संरचना को आकार देने के लिए मुख्य कच्चे माल के रूप में इस्तेमाल किया जा सकता है। इस प्रक्रिया का मूल पिघली हुई धातु को उच्च परिशुद्धता वाले सांचों में डालना, उच्च दबाव में तेजी से ठंडा करना और जमना है, जिससे एक मजबूत और एकीकृत उत्पाद बनता है। इस प्रकार के हीट सिंक में उत्कृष्ट तापीय चालकता होती है, जो उपकरण द्वारा उत्पन्न गर्मी को हीट सिंक की सतह पर प्रभावी ढंग से स्थानांतरित करती है, जिससे तेजी से गर्मी का अपव्यय होता है।
साथ ही, डाई-कास्टिंग प्रक्रिया उत्पाद को अत्यधिक सघन और सटीक बनाती है, जिससे हीट सिंक की स्थिरता और स्थायित्व सुनिश्चित होता है। इसकी सटीक कास्टिंग न केवल उत्पाद की गुणवत्ता सुनिश्चित करती है, बल्कि हीट सिंक के दिखने वाले डिज़ाइन को और अधिक फैशनेबल बनाती है। हल्के वजन का डिज़ाइन न केवल स्थापना प्रक्रिया को सुविधाजनक बनाता है, बल्कि उपकरण के समग्र वजन को भी कम करता है और इसकी पोर्टेबिलिटी में सुधार करता है। कुल मिलाकर, डाई कास्टिंग प्रक्रिया हीट सिंक अपनी उन्नत विनिर्माण तकनीक के कारण विभिन्न अनुप्रयोग परिदृश्यों में एक आदर्श गर्मी अपव्यय समाधान बन गया है।


एक्सट्रूज़न लिक्विड कोल्ड प्लेट की विशेषताएं क्या हैं?
1. ठंडी प्लेट की सामग्री आम तौर पर 6063 या 6061 है;
2, गर्मी सिंक सतह तेल या पाउडर के साथ छिड़का जा सकता है, anodized;
3, उत्पाद प्रसंस्करण समय अपेक्षाकृत कम है, उच्च उत्पादन दक्षता, कम इकाई मूल्य;
4, आम तौर पर, उत्पादों की लंबाई, चौड़ाई और ऊंचाई 2500X800X7.5-15 मिमी हम बना सकते हैं।
5, इस उत्पाद को बनाने की हमारी सामान्य प्रक्रिया ग्राहक की ड्राइंग प्राप्त करना है, हम डीएफएम फीडबैक करेंगे, और फिर नमूना बनाएंगे। नमूना अंततः पुष्टि होने के बाद, हम बड़े पैमाने पर उत्पादन करेंगे;
6, हमारे सामान्य नमूना उत्पादन चक्र 3 सप्ताह है, बड़े पैमाने पर उत्पादन का उत्पादन चक्र 4 सप्ताह है
एक्सट्रूज़न लिक्विड कोल्ड प्लेट का उपयोग लेजर उपकरण शीतलन समाधान में किया जाता है
एक्सट्रूज़न प्रक्रिया की लिक्विड कूलिंग प्लेट का उपयोग लेजर मॉड्यूल के ताप अपव्यय के लिए भी किया जा सकता है। आम तौर पर, लेजर मॉड्यूल द्वारा उत्पन्न गर्मी बहुत बड़ी होती है। ऑप्टिकल संचार की उच्च दक्षता के कारण, प्रत्येक पंप स्रोत में बड़ी मात्रा में गर्मी होगी। एक्सट्रूज़न प्रक्रिया की लिक्विड कूलिंग प्लेट का उपयोग गर्मी रूपांतरण के लिए किया जा सकता है। आम तौर पर, इस एक्सट्रूज़न प्रक्रिया की लिक्विड कूलिंग प्लेट का खंड लगभग 600 मिमी की चौड़ाई तक पहुँच सकता है, और मध्य प्रवाह चैनल 4 चैनलों या 6 चैनलों से बना हो सकता है, यह तरल और गर्मी के आदान-प्रदान के लिए श्रृंखला या समानांतर प्रवाह चैनल बना सकता है। बेशक, माइक्रोचैनल सुविधाएँ बनाना भी संभव है, क्योंकि यह प्रक्रिया प्रसंस्करण लागतों को बचा सकती है। यह एक अत्यधिक कुशल गर्मी अपव्यय विधि है जिसे हम अक्सर अपने ग्राहकों को सुझाते हैं।


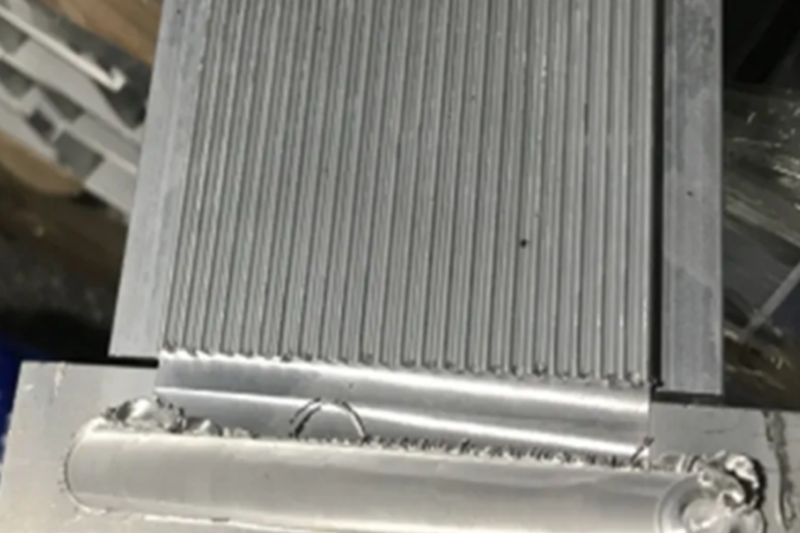
बाहर निकालना तरल ठंड प्लेट इनलेट और आउटलेट बनाने प्रौद्योगिकी.
इस तरल कूल्ड प्लेट के इनलेट और आउटलेट को आम तौर पर बंद लूप बनाने के लिए वेल्डिंग प्रक्रिया द्वारा सील करने की आवश्यकता होती है। घर्षण हलचल वेल्डिंग प्रक्रिया उनमें से एक है, जिसमें प्रोफ़ाइल के दो क्रॉस-सेक्शन में दो एल्यूमीनियम ब्लॉक रखना और फिर एफएसडब्ल्यू प्रक्रिया का उपयोग करके एल्यूमीनियम ब्लॉक और प्रोफ़ाइल को एक साथ वेल्डिंग करना शामिल है, बेशक, इस प्रक्रिया की विशेषता यह है कि इसे क्षैतिज रूप से रखा जाना चाहिए और 10-15 मिमी जैसे गहरे वेल्डिंग गहराई की आवश्यकता होती है।
आर्गन फ्लोरीन वेल्डिंग एक और प्रक्रिया है, जिसमें आमतौर पर वेल्डिंग रॉड को पिघलाने के लिए उच्च धारा का उपयोग किया जाता है और प्रोफ़ाइल के क्रॉस-सेक्शन पर मछली के स्केल जैसे वेल्डिंग पॉइंट छोड़ दिए जाते हैं। इस प्रक्रिया को पूरा करने के लिए आमतौर पर एक स्वचालित वेल्डिंग मशीन की आवश्यकता होती है। बेशक, इस प्रक्रिया का जोखिम यह है कि रेत के छेद होने का खतरा होता है, जिससे रिसाव का खतरा होता है। इसलिए, वेल्डिंग के बाद रिसाव परीक्षण चरण बहुत महत्वपूर्ण है
एक्सट्रूज़न तरल ठंड की गुणवत्ता का परीक्षण और नियंत्रण कैसे करें
लिक्विड कूल्ड प्लेट्स की प्रोसेसिंग और परीक्षण। आमतौर पर, बाहरी आयामों को ग्राहक के चित्र के अनुसार संसाधित किया जाता है, और चिह्नित सहनशीलता को चित्र की आवश्यकताओं का पालन करना चाहिए। अचिह्नित सहनशीलता आम तौर पर GB/T-1804-m होती है। लिक्विड कूल्ड प्लेट के प्रवाह चैनल के लिए, ग्राहक आमतौर पर केवल अनुमानित आकार प्रदान करता है, या हीटिंग पावर का ताप स्रोत और स्थिति प्रदान करता है, जिसके लिए विस्तृत डिज़ाइन की आवश्यकता होती है। आम तौर पर, प्रवाह चैनल में तरल 50% आसुत जल और 50% एथिलीन ग्लाइकॉल होता है। चिलर के इनलेट पानी का तापमान आम तौर पर लगभग 20-25 डिग्री पर नियंत्रित किया जाता है, जिसमें 8-15 लीटर प्रति मिनट की प्रवाह दर और 350mbar से कम का प्रवाह प्रतिरोध होता है। इसलिए, परीक्षण की गई ठंडी प्लेट का सतही तापमान 45 डिग्री से अधिक नहीं होता है।
लिक्विड कूलिंग प्लेट की प्रारंभिक प्रोसेसिंग और वेल्डिंग के बाद, सतह और अंदरूनी हिस्से को 3uS/cm से कम चालकता वाले विआयनीकृत पानी से साफ करना आवश्यक है। परीक्षण के दौरान, बिना किसी पानी के रिसाव के 1 मिनट के लिए 5Mpa पर दबाव बनाए रखें। परीक्षण पूरा होने के बाद, आंतरिक प्रवाह चैनल को सुखा लें। चैनल के अंदर कोई पानी की बूंदें न रहें। यह सुनिश्चित करने के लिए कि कोई मलबा चैनल में प्रवेश न करे, चैनल के इनलेट और आउटलेट को रबर प्लग से ब्लॉक करना आवश्यक है। इस तरह, जब ग्राहक को भेजा जाता है, तो यह सुनिश्चित करने के लिए इसे हटाया जा सकता है कि चैनल साफ और धूल रहित है।